
De qué trata este artículo
El sulfato de níquel hexahidratado para baterías (NiSO4-6H2O) es uno de los materiales más difíciles de transportar: es pegajoso, tóxico, cristalino y sensible a la contaminación. Este caso práctico explica cómo una planta hidrometalúrgica de la UE, que produce 50.000 toneladas al año de NiSO4-6H2O para baterías destinadas al mercado de vehículos eléctricos, superó las limitaciones de los elevadores de cangilones al diseñar su línea de proceso de cristalización de sulfato de níquel. En él se describen los retos específicos de manipulación que hicieron que los elevadores de cangilones fueran inadecuados, las especificaciones de los equipos que la empresa EPCM presentó a Floveyor y cómo un transportador aeromecánico Floveyor Endura F4 con tecnología FloDisc® cumplió los requisitos de la planta en cuanto a transporte sin contaminación, integridad del producto y fiabilidad 24 horas al día, 7 días a la semana. El estudio de caso también cubre cómo Floveyor gestionó la entrega dentro de plazos ajustados a pesar de las interrupciones de la cadena de suministro COVID-19.
Una alternativa a las tecnologías de transporte tradicionales
A medida que aumenta la demanda de alternativas a los combustibles fósiles, la producción de minerales para pilas se ha incrementado en todo el mundo. Los métodos tradicionales de manipulación de materiales a granel de estas aplicaciones se están reconsiderando debido a los estrictos requisitos de contaminación para minerales para pilas. Uno de estos minerales es el sulfato hexahidratado de níquel (NiSO4-6H2O), un material estratégico utilizado para fabricar baterías de vehículos eléctricos (VE).
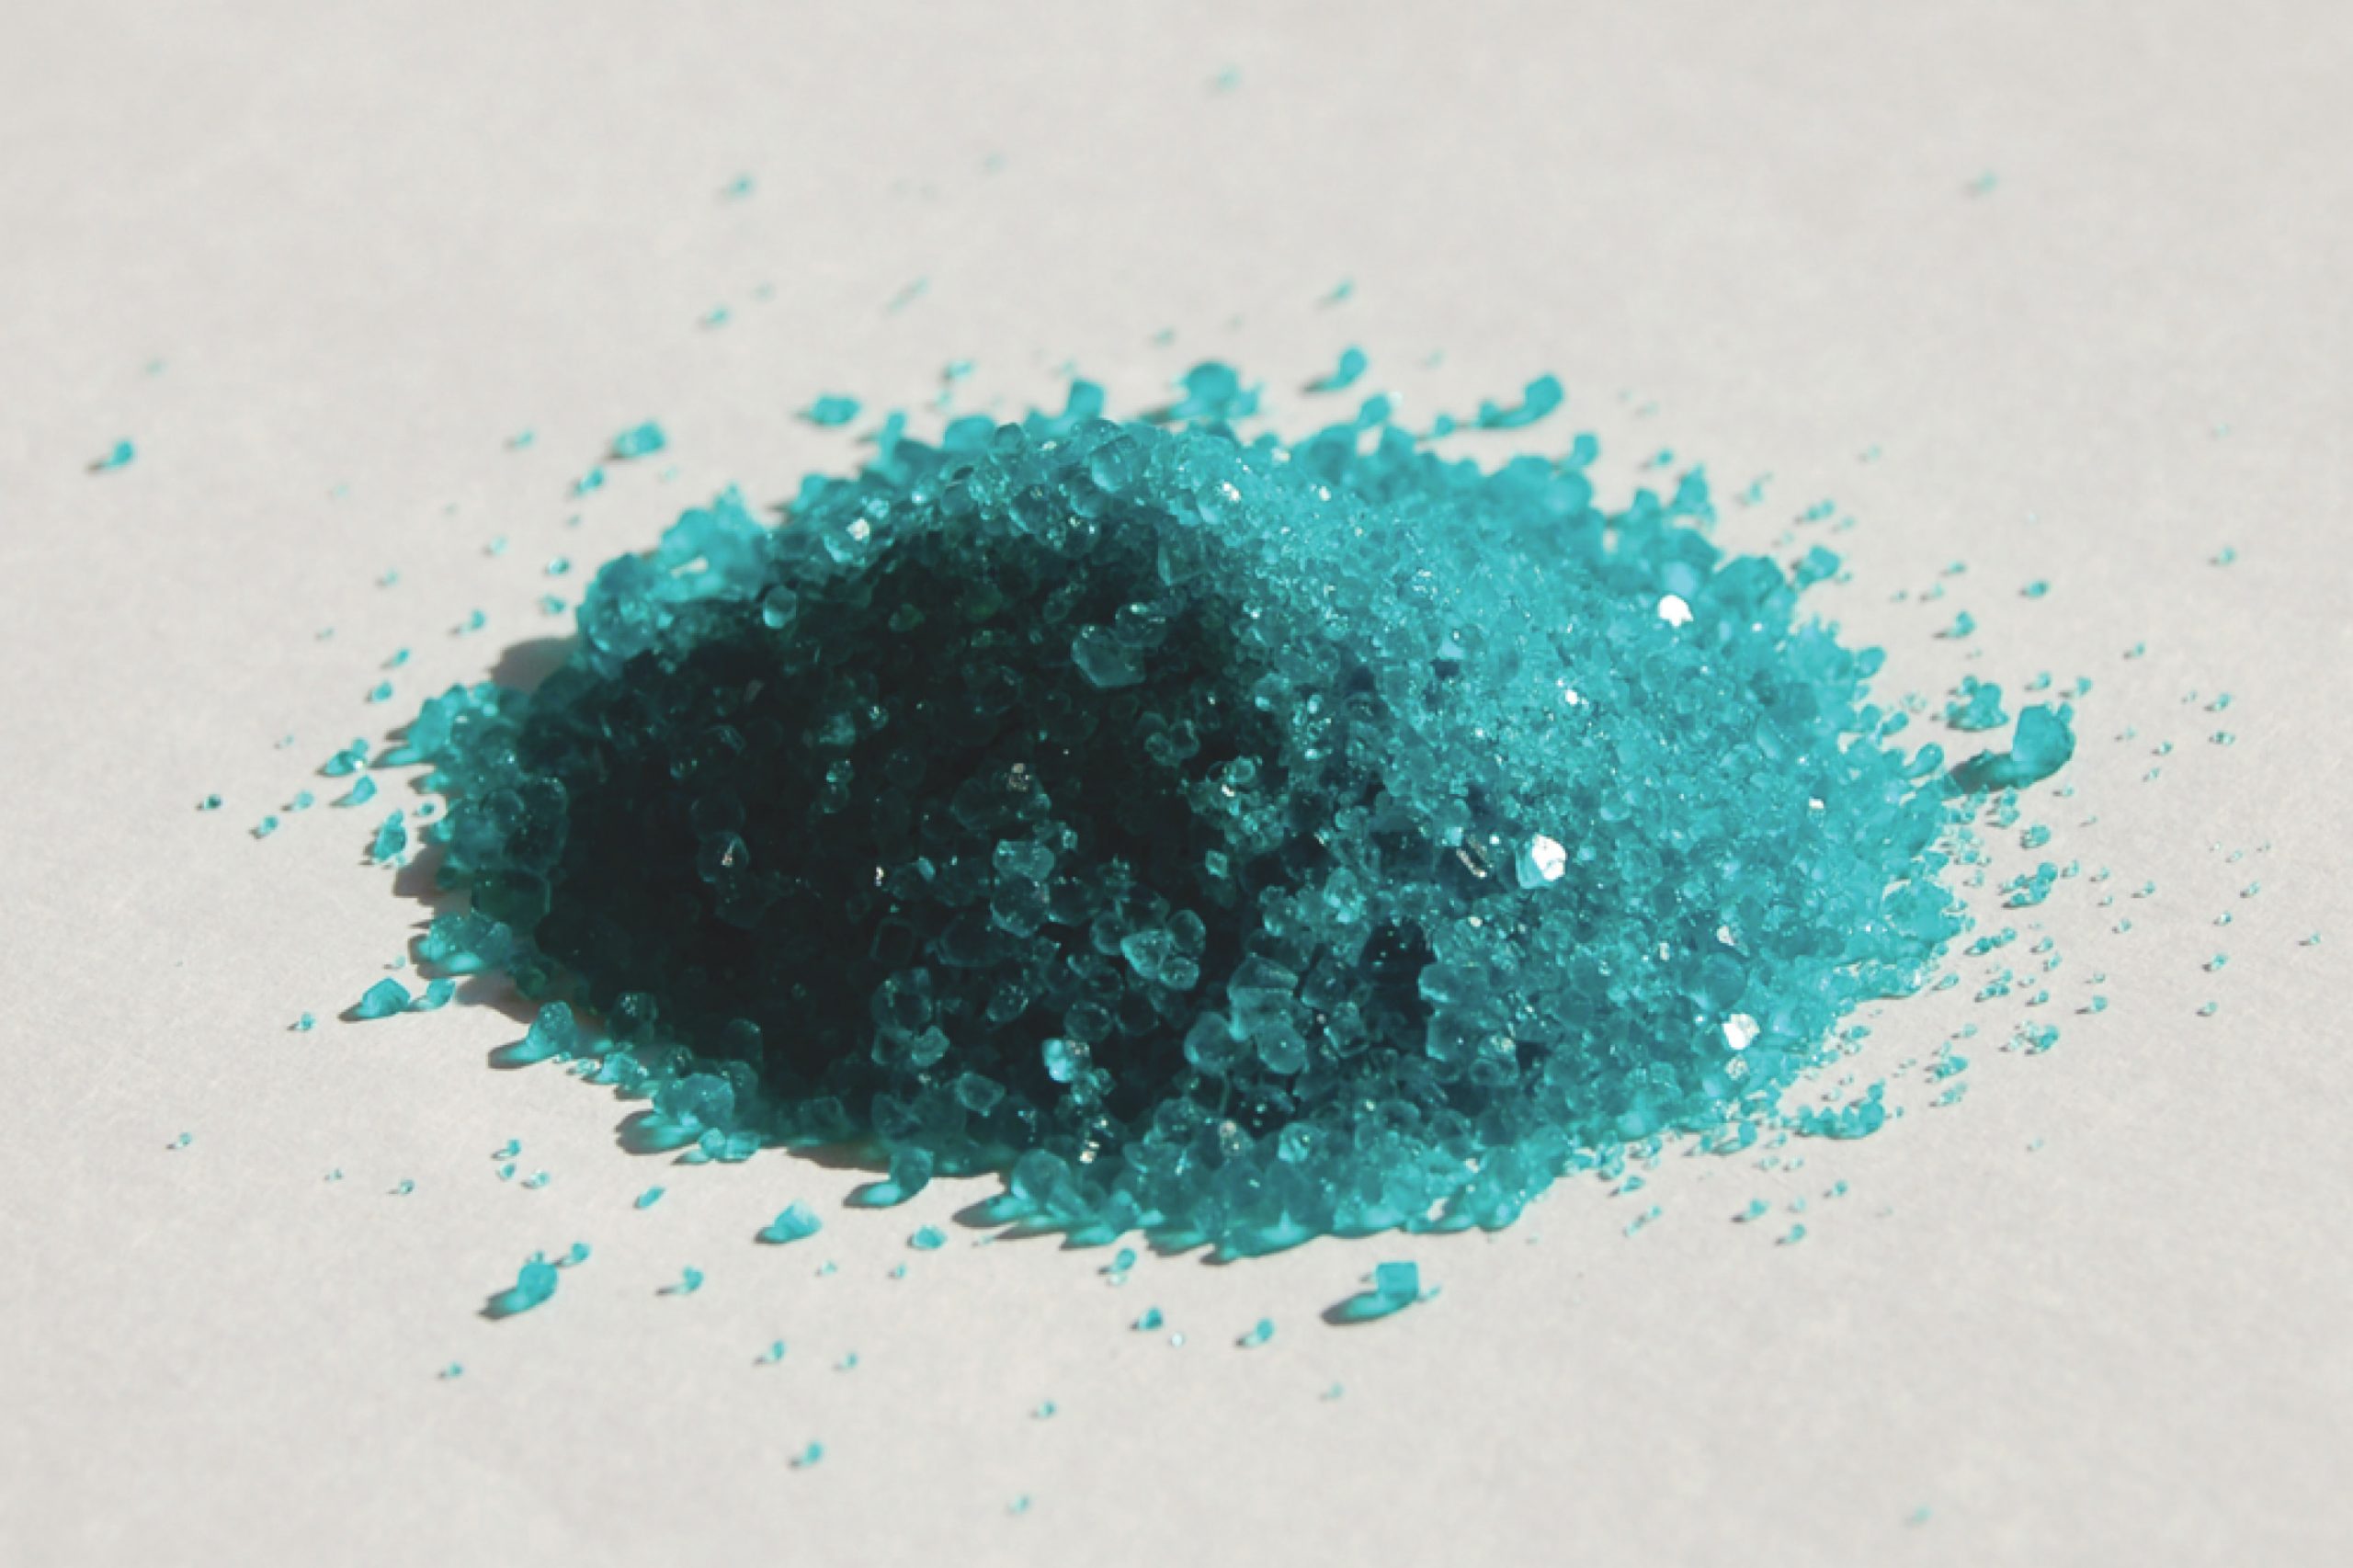
En 2021 entró en funcionamiento una planta hidrometalúrgica totalmente nueva en la UE. Utilizando mineral de laterita importado como material de base, se emplea un proceso cristalizador de sulfato de níquel para crear hexahidrato de sulfato de níquel apto para baterías. Para satisfacer la demanda internacional de este mineral extremadamente valioso, transporte sin contaminación para manipular los cristales verde esmeralda.
Requisitos de la planta para producir sulfato de níquel hexahidratado
La planta se diseñó para funcionar a una capacidad anual de 50.000 toneladas de NiSO4-6H2O cuando está en plena producción, con operaciones en marcha 24 horas al día, 7 días a la semana. Para cumplir esas condiciones, todos los equipos de la planta y la tecnología de la línea de proceso requerían altos índices de disponibilidad y fiabilidad. Y necesitaban los equipos lo antes posible.
Los elevadores de cangilones plantean retos para el tratamiento de minerales en batería
La empresa EPCM (Engineering, Procurement and Construction Management) responsable del diseño y puesta en marcha de la planta suele utilizar una combinación de un alimentador de tornillo y elevador de cangilones para transportar materiales a granel. En este proyecto, los elevadores de cangilones presentaban dificultades para transportar NiSO4-6H2O.
- NiSO4-6H2O puede volverse pegajoso en el proceso desde el secador. Esto provoca la acumulación en cada cubo, crea una costra dura y, en última instancia, conduce al fallo de la máquina.
- Eliminar la acumulación de cientos de cubos es increíblemente perjudicial para el proceso y poco práctico.
- Los elevadores de cangilones son difíciles de volver a poner en funcionamiento tras una avería y pueden estar fuera de servicio durante días, lo que interrumpe el suministro de un producto básico fundamental.
- Los residuos de producto derramado son problemáticos en los elevadores de cangilones porque se introducen en el mecanismo y acaban por inutilizar la maquinaria. También es un problema costoso para los minerales de alto valor como el NiSO4-6H2O.
- NiSO4-6H2O es tóxico para las personas y el medio ambiente. Los operarios están expuestos a una gran parte del funcionamiento interno de un elevador de cangilones, lo que plantea problemas de salud y seguridad en el trabajo.
- Para evitar la contaminación férrica es necesario un sistema de transporte totalmente sellado, pero es extremadamente costoso sellar un elevador de cangilones para evitar la exposición atmosférica.
- Dado el gran tamaño y número de juntas de un elevador de cangilones, es más probable que se produzca contaminación aunque esté sellado.
- La máquina tiene muchas piezas móviles internas: cucharones, pivotes de los cucharones, etc. Cada una de ellas aumenta el riesgo general de contaminación, ya que es probable que las partículas de desgaste lleguen al producto.
- Los elevadores de cangilones son buenos para elevaciones verticales de larga distancia, pero encuentran problemas cuando atienden rutas complejas. Esto podría convertirse en un futuro problema operativo a medida que la planta cambie con el tiempo.
- Se necesitan tolvas de altura y gravedad adicionales para alimentar los equipos posteriores, lo que añade importantes requisitos de infraestructura.
- Los elevadores de cangilones son adecuados tradicionalmente para partículas más grandes, razón por la cual son una opción popular para las aplicaciones mineras tradicionales. Cuando se utilizan con partículas y polvos más pequeños, su disponibilidad es menor y sus índices de avería más elevados.
Una opción mejor para transportar sulfato de níquel hexahidratado para baterías
Al darse cuenta rápidamente de que un elevador de cangilones no era ideal para un proceso de cristalización de sulfato de níquel, la EPCM empezó a explorar otras opciones. Tras ver Flotador AMC transportadores en funcionamiento en otra planta de procesamiento de sulfato de níquel, se pusieron en contacto con Floveyor con las siguientes especificaciones del equipo.
- Estructura mineral: Cristalina
- Tamaño de las partículas d50: 700 micras
- Densidad aparente: 900-1300 kg/m³
- Caudal normal: 5.600 kg/h
- Caudal mínimo: 3.900 kg/h
- Producción: 9 tph
- Tiempo de inactividad: 10% o menos
- Salida flexible
- Dosificador de tornillo en la entrada
Tecnología FloDisc de Floveyor® da lugar a la menor fricción posible entre el material y la superficie interior del tubo, lo que ayuda a preservar la estructura cristalina del NiSO4-6H2O. Además, el riesgo de contaminación se mitiga mejor que con cualquier otra solución de manipulación de materiales peligrosos o sensibles desde el punto de vista medioambiental. Ningún otro fabricante de AMC ofrece estas ventajas.
Las pruebas de materiales realizadas en el centro de I+D de Floveyor confirmaron todos los requisitos del proyecto para procesar NiSO4-6H2O. Como resultado, se realizó un pedido de un Floveyor Endura F4 y un tornillo dosificador en enero de 2021. Características notables incluidas:
- Tubos de ~20 metros de longitud
- Salida flexible
- Entorno de transporte totalmente sellado
- Polvo, residuos y vertidos mínimos
- Fácil limpieza in situ (CIP) con gas inerte
- 25 años de vida útil, incluso con un uso continuado
- Requiere un mantenimiento mínimo.
La gestión logística y el servicio al cliente de Floveyor aportaron valor añadido
Floveyor fue capaz de fabricar la maquinaria y la tecnología de la línea de proceso para cumplir los ajustados plazos de entrega. A pesar de que el mundo está inmerso en los problemas de la cadena de suministro de COVID-19, como fabricante de equipos originales, Floveyor tenía controles para garantizar que su cadena de suministro era adecuada para satisfacer la demanda. Además, realizaban los envíos directamente desde su fábrica, por lo que no había intermediarios en la logística de entrega.
El Floveyor Endura F4 entró en servicio en agosto de 2021, según lo previsto. La planta de procesamiento de hexahidrato de sulfato de níquel entró en funcionamiento en diciembre de 2021 y está plenamente operativa. Un Floveyor con tecnología FloDisc desempeña un papel esencial en la manipulación de materiales de minerales de grado batería para la planta europea de procesamiento de cristalizador de sulfato de níquel.
Descargue nuestra ficha técnica sobre las ventajas de utilizar transportadores Floveyor para la manipulación de minerales en batería.
Más información sobre Floveyor en el tratamiento de minerales en batería
Póngase en contacto si desea saber cómo Floveyor puede ayudarle con sus retos de minerales en pilas. Se han instalado más de 6.000 máquinas Floveyor en todo el mundo, centradas en industrias como la alimentaria y de bebidas y la farmacéutica y química. Estas industrias se benefician de las características únicas del método de transporte AMC de Floveyor para una manipulación de polvos segura, higiénica y libre de polvo y contaminación.
 English
 Chinese
 Dutch
 Finnish
 French
 German
 Hindi
 Japanese
 Korean
 Malay
 Polish
 Spanish
 Thai
 Vietnamese