
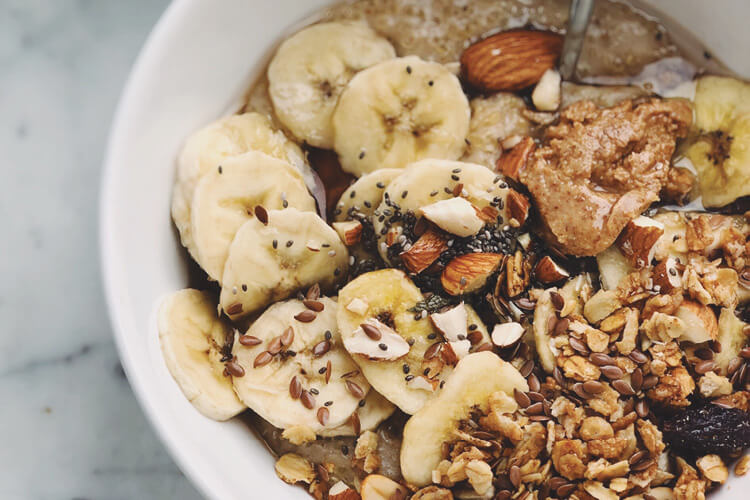
Prolife Foods avait besoin d'un produit doux système de transport pour manutention en vrac des cacahuètes et des noix de cajou. L'entreprise souhaitait que ses produits soient entièrement confinés pendant leur transfert afin d'éliminer tout gaspillage, et elle avait besoin d'un système de convoyage qui n'endommage ni n'altère les matières premières. Prolife Foods utilise un Convoyeur F3 pour le transport hygiénique des fruits à coque dans le cadre de la manutention de produits alimentaires.
Entreprise familiale spécialisée dans la transformation de produits alimentaires de grande consommation
Prolife Foods est une entreprise agroalimentaire internationale privée dont le siège se trouve en Nouvelle-Zélande. Fondée en 1984 par Bernie et Kaye Crosby, elle a pour devise “ Proposer des produits alimentaires d’excellence accompagnés d’un service irréprochable ”. Son portefeuille comprend des marques de produits de grande consommation, notamment des fruits à coque, des fruits secs, des céréales, des grains et d’autres produits alimentaires. Prolife Foods souhaitait réduire le gaspillage généré lors du transport des cacahuètes et des noix de cajou dans son usine de Te Rapa, à Hamilton, en Nouvelle-Zélande.
Réduire les déversements et le gaspillage sans altérer la qualité du produit
Des déversements se produisaient entre les étapes de torréfaction et de conditionnement en sacs en vrac en raison d'un convoyeur de transfert à bande à crampons. Le produit perdu, qui devait être balayé et éliminé quotidiennement, représentait pour Prolife Foods une perte de plusieurs kilogrammes de produit par jour.
Le défi consistait à trouver un système de transfert permettant une manutention en douceur, qui n'endommage pas, ne casse pas et ne détériore pas les noix, tout en confinant le produit et en éliminant les déversements et le gaspillage.
Systèmes de convoyage à aubes
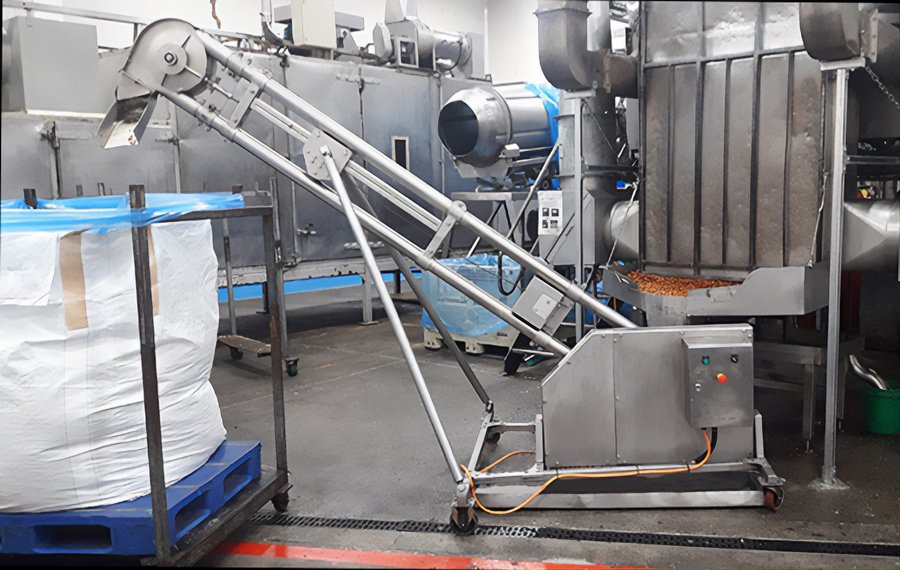
Un Floveyor F3 de 3 mètres de long a été choisi à l'issue des essais sur produit. Il a été fabriqué en acier inoxydable 304 et monté sur un châssis mobile permettant de régler la hauteur et l'angle afin de répondre parfaitement aux exigences de l'interface de processus. Le délai entre l'achat et la mise en production n'a été que de trois mois. Depuis son installation, la production fonctionne sans aucun déchet.
Albert Carsten, ingénieur chez Prolife Foods, se félicite d'avoir choisi le Floveyor en raison de sa facilité d'utilisation et de ses capacités de nettoyage.
“Il reste pratiquement en permanence devant le torréfacteur et est transporté sur roulettes jusqu'à la zone de nettoyage pour y être nettoyé entre deux cycles.,”, a déclaré Andrew.
“Lorsque nous nettoyons l'appareil, nous le faisons tourner dans le sens inverse de celui utilisé pour le fonctionnement normal, car il tourne ainsi plus vite. Nous le nettoyons au jet d'eau sous haute pression pendant qu'il tourne..”
Importantes économies grâce à la réduction des déchets et retour sur investissement rapide
Après 12 mois de fonctionnement, sans aucune dégradation du produit – et grâce à un transfert du produit entièrement confiné –, Prolife Foods a réussi à réduire ses déchets d'environ 50 000 NZD.
“ Cela a très bien fonctionné pour nous. Avant, nous perdions beaucoup de produit sur l'ancien convoyeur à col de cygne, mais grâce à cet appareil Floveyor, nous récupérons désormais tout notre produit. L'investissement a été rentabilisé en très peu de temps. ” dit Albert.
Prolife Foods déploie actuellement de nouveaux convoyeurs Floveyor originaux sur l'ensemble de son site afin de traiter des produits tels que les noix de pécan, les noix et les noix du Brésil, y compris les variétés huilées et salées. Fort du succès rencontré par la première machine, Prolife Foods a fait l'acquisition de deux convoyeurs Floveyor F3 supplémentaires destinés à son usine de Victoria, en Australie. Le même niveau de performance et d'économies a été atteint.
Si vous souhaitez obtenir des informations sur la manière dont vous pouvez utiliser un système de convoyage Floveyor d'origine dans votre site de transformation alimentaire de produits de grande consommation, nous contacter. Nous proposons une large gamme de machines et d'équipements de transport permettant de transporter en douceur et dans le respect des normes d'hygiène les poudres fines et les granulés, tout en offrant un coût total de possession réduit pour un retour sur investissement rapide.
 English
 Chinese
 Dutch
 Finnish
 French
 German
 Hindi
 Japanese
 Korean
 Malay
 Polish
 Spanish
 Thai
 Vietnamese